
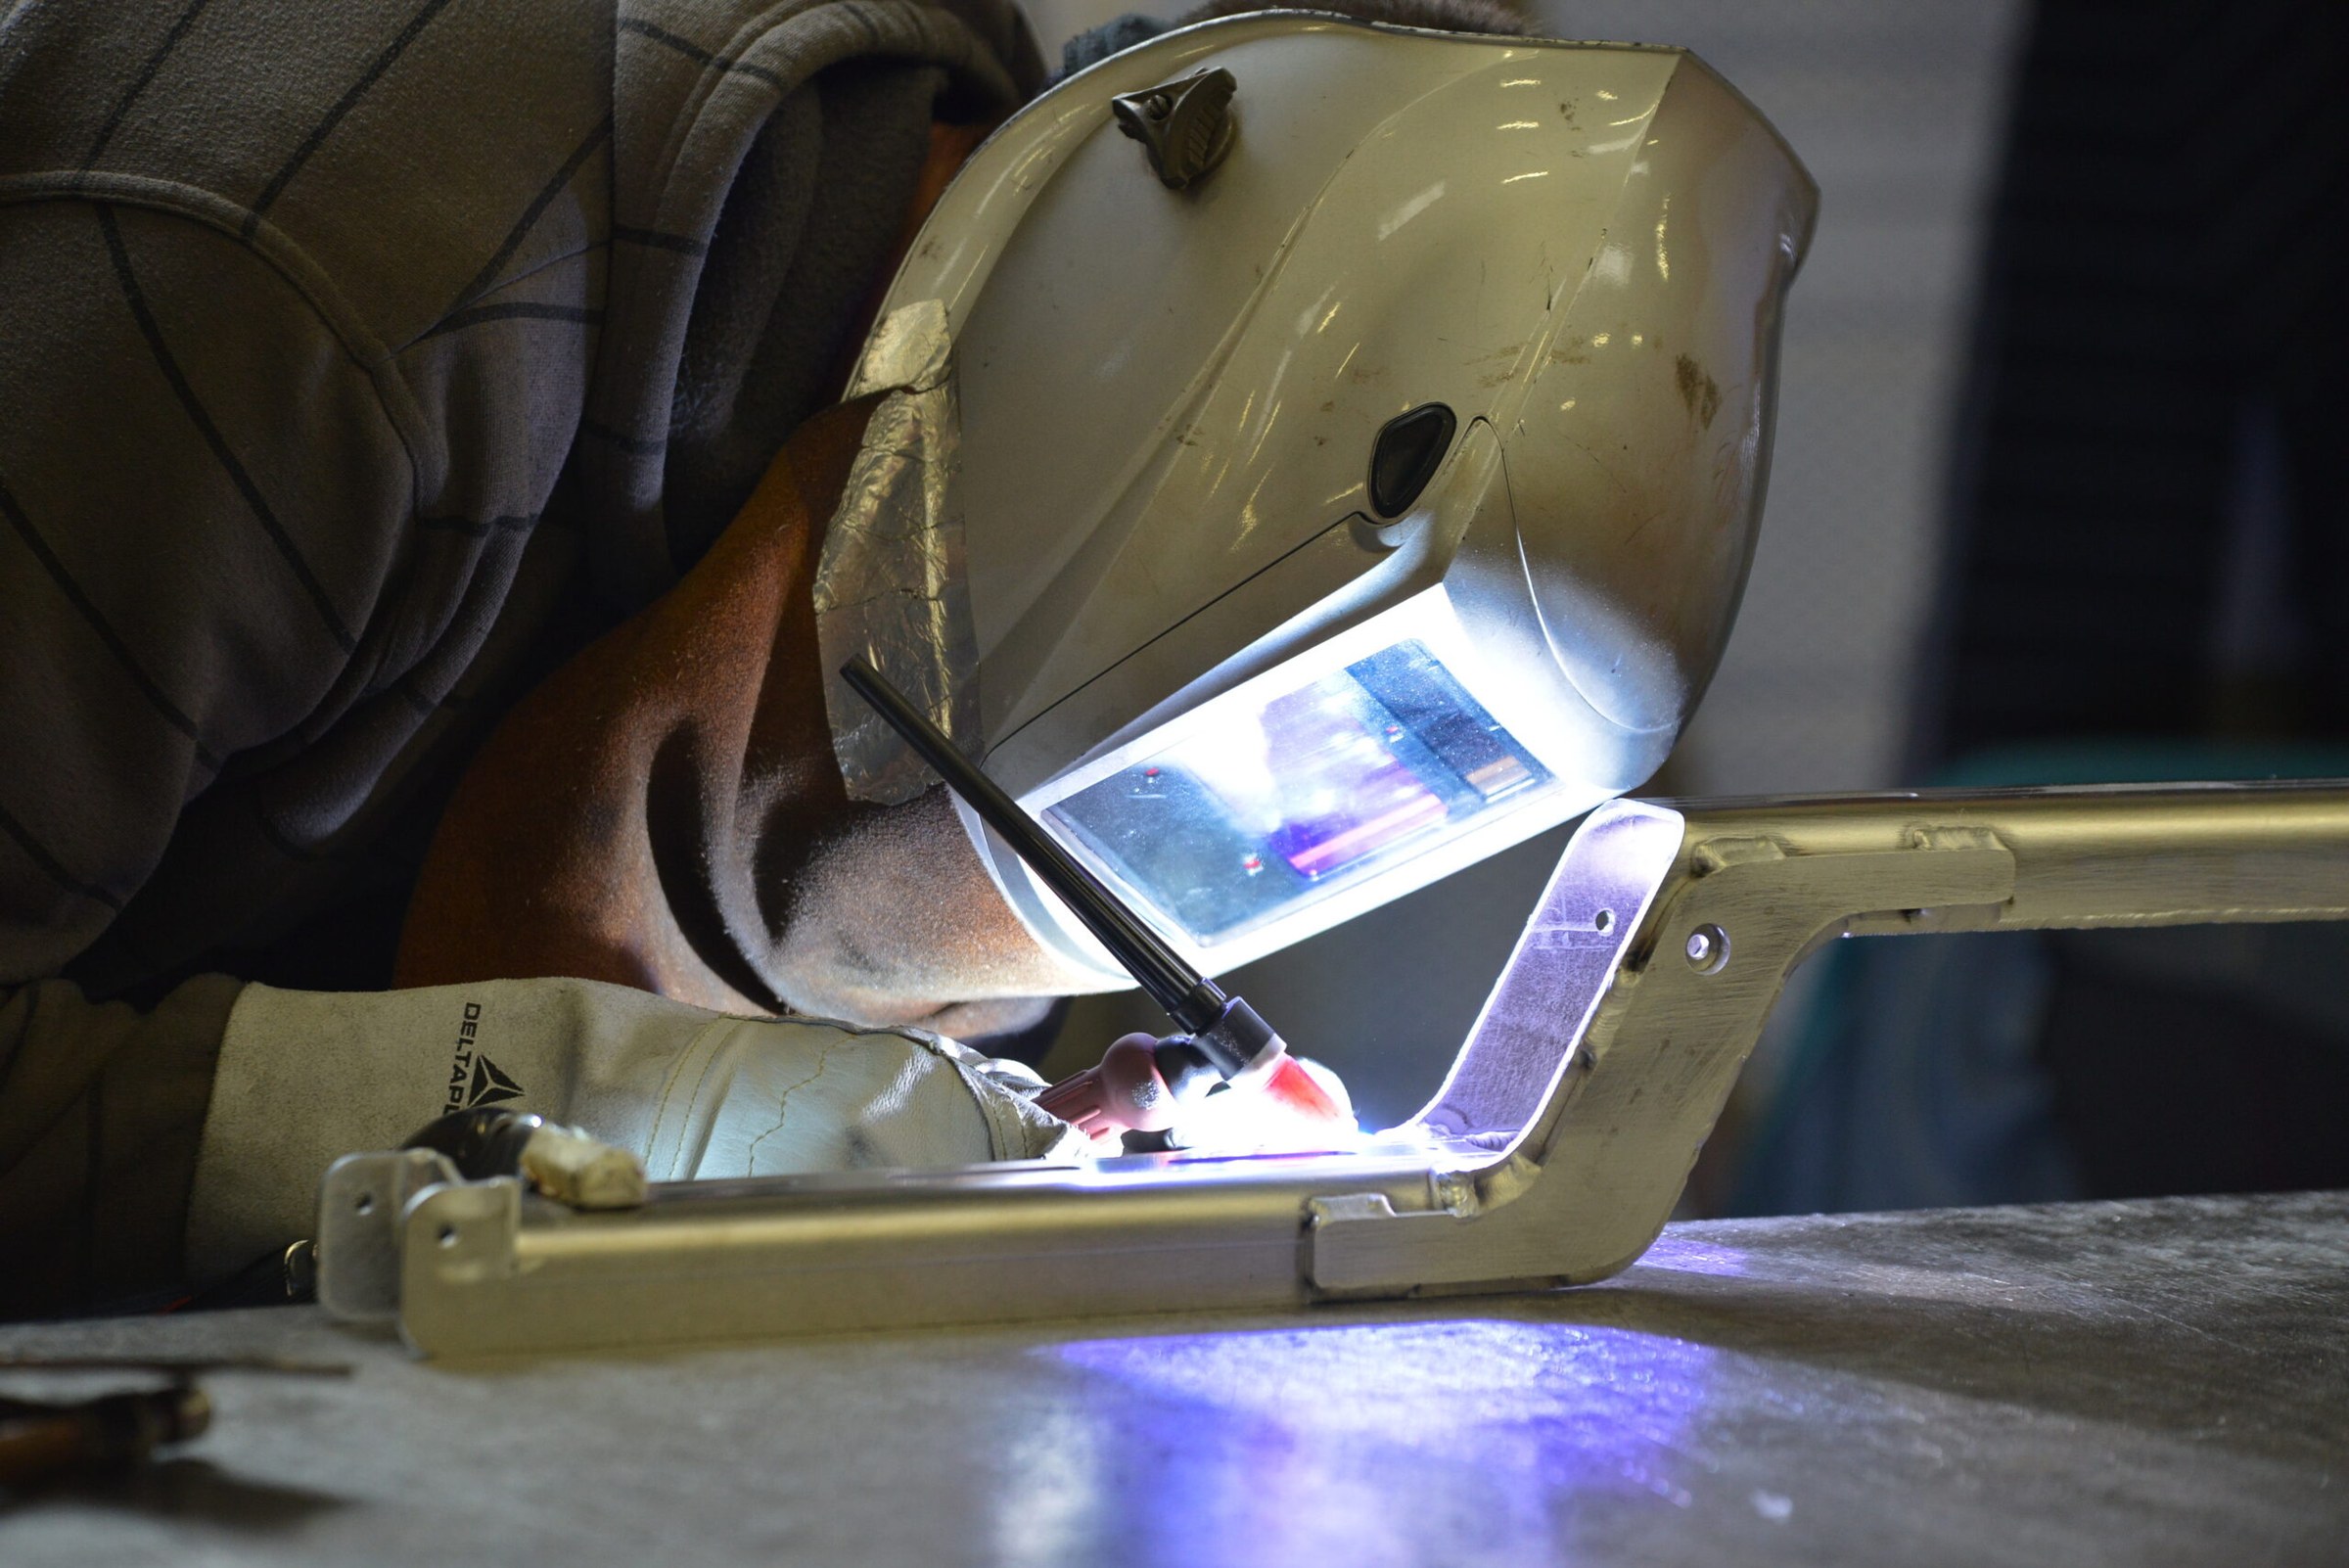
La soudure à l’arc assemble deux pièces métalliques grâce à un arc électrique qui jaillit entre une électrode et le métal. Sa température, de plusieurs milliers de degrés, fond localement les bords à joindre, qui se solidifient en un cordon continu. Trois procédés dominent : l’électrode enrobée (MMA), le fil sous gaz ou fourré (MIG/MAG) et l’électrode de tungstène (TIG).
Portail, remorque, bâti moteur ou châssis de tracteur de piste : la soudure à l’arc est le procédé d’assemblage métallique le plus répandu, de l’atelier du particulier aux hangars de maintenance aéronautique. Le principe tient en une phrase : un courant électrique franchit un petit espace d’air, crée un arc lumineux et fait fondre le métal à l’endroit précis où l’on veut le lier. Derrière cette simplicité se cachent des choix de procédé, de réglage et de protection qui font toute la différence entre un cordon solide et une pièce fragilisée. Voici comment l’arc fonctionne, quel procédé retenir selon le travail et ce que les ateliers exigeants, comme ceux qui entretiennent des aéronefs, attendent d’une bonne soudure.
Table of Contents
Comment l’arc électrique fait fondre le métal
Le poste à souder transforme le courant du réseau en un courant de forte intensité et de faible tension. Un câble relie le poste à la pièce par une pince de masse, l’autre alimente l’électrode. Quand l’électrode approche le métal à quelques millimètres, le courant traverse l’air ionisé et forme un arc. La température au cœur de cet arc dépasse couramment 3 500 °C, bien au-delà du point de fusion de l’acier, qui se situe autour de 1 500 °C.
Le métal des deux pièces fond et forme un petit bain liquide. Selon le procédé, l’électrode fond elle aussi et apporte du métal (on parle de métal d’apport), ou bien elle reste intacte et l’opérateur ajoute une baguette à la main. En refroidissant, le bain se solidifie : les deux pièces ne font plus qu’une.
Reste un ennemi : l’air. L’oxygène et l’azote contaminent le métal en fusion et créent des bulles, des inclusions, une soudure cassante. Chaque procédé à l’arc se distingue donc d’abord par sa manière de protéger le bain, soit avec un enrobage qui se transforme en gaz et en laitier, soit avec un gaz envoyé par la torche.
Les grandes familles de soudage à l’arc comparées
On regroupe sous le même nom des techniques très différentes à l’usage. Le tableau ci-dessous résume leurs points forts et leurs limites pour un premier choix.
| Procédé | Protection du bain | Points forts | Limites | Usages typiques |
|---|---|---|---|---|
| Électrode enrobée (MMA, ou arc manuel) | Enrobage qui fond et forme gaz et laitier | Poste léger et bon marché, fonctionne dehors et par vent modéré, tolère un métal moyennement propre | Laitier à piquer, changement fréquent d’électrode, peu adapté à la tôle très fine | Serrurerie, réparations agricoles, chantier |
| MIG/MAG (fil continu) | Gaz inerte ou actif, ou flux intégré au fil fourré | Rapide, prise en main facile, cordons longs sans interruption | Bouteille de gaz à prévoir, sensible aux courants d’air en version gaz | Carrosserie, construction métallique, production en série |
| TIG (électrode de tungstène) | Argon | Grande précision, cordons propres, soude inox, aluminium et titane | Lent, demande de la dextérité aux deux mains, matériel plus coûteux | Aéronautique, tuyauterie inox, pièces fines |
Pour débuter sur de l’acier courant avec un budget serré, l’électrode enrobée reste la porte d’entrée classique. Le MIG/MAG séduit ceux qui soudent souvent et veulent aller vite. Le TIG s’impose dès que l’aspect du cordon, la finesse du métal ou la nature de l’alliage deviennent critiques.
Régler l’intensité selon l’épaisseur et l’électrode
Le réglage principal d’un poste à l’arc est l’intensité, exprimée en ampères. Trop faible, l’électrode colle et le cordon reste posé sur la pièce sans pénétrer. Trop forte, le métal se creuse, projette et peut se percer. Pour l’électrode enrobée rutile, la plus courante chez les particuliers, une règle simple donne un point de départ : environ 30 à 40 ampères par millimètre de diamètre d’électrode.
- Électrode de 2 mm : 50 à 80 A, pour des tôles de 1,5 à 3 mm.
- Électrode de 2,5 mm : 70 à 100 A, le diamètre polyvalent pour 2 à 5 mm d’acier.
- Électrode de 3,2 mm : 100 à 140 A, pour les profilés et tubes épais.
- Électrode de 4 mm : 140 à 180 A, réservée aux fortes sections et aux postes puissants.
Ces valeurs varient selon la marque, la position de soudage (à plat, en angle, au plafond) et la longueur de l’arc. Le paquet d’électrodes indique toujours une plage recommandée, à privilégier. La propreté du métal joue autant que le réglage : rouille, peinture et graisse gênent l’amorçage et piègent des impuretés. Un coup de disque à lamelles sur la zone à souder et sous la pince de masse évite la plupart des déconvenues.
Le geste compte enfin. On garde un arc court, à peu près égal au diamètre de l’électrode, une inclinaison d’environ 70° dans le sens d’avancement et une vitesse régulière. Un cordon bien mené laisse des écailles fines et serrées, sans creux sur les bords.
Ce que l’aéronautique attend d’une soudure à l’arc
Autour d’une plateforme comme Nîmes-Garons, où cohabitent maintenance d’avions et moyens aériens de la Sécurité civile, la soudure ne ressemble pas à celle du garage. Sur un aéronef, une pièce soudée ne se juge pas à l’œil : elle doit répondre à une procédure écrite, réalisée par un soudeur qualifié pour ce procédé, ce matériau et cette position, puis contrôlée.
Le TIG y règne en maître. Il permet de souder des aciers alliés au chrome-molybdène, des aciers inoxydables et du titane avec un apport de chaleur maîtrisé, ce qui limite les déformations et préserve les propriétés mécaniques. On le retrouve sur des lignes d’échappement, des bâtis moteur, des structures tubulaires d’avions légers ou des outillages de maintenance. Les grandes cellules en alliage d’aluminium des avions de ligne sont, elles, surtout rivetées : la chaleur d’une soudure affaiblirait localement ces alliages traités.
Les contrôles non destructifs complètent le travail du soudeur : ressuage, magnétoscopie, radiographie ou ultrasons détectent des fissures invisibles en surface. Cette rigueur a une leçon utile pour tout amateur : une soudure se prépare, se documente et se vérifie, surtout quand elle porte une charge. Sur le parking d’un aéroport, les équipements de piste, chariots à bagages ou passerelles, sont d’ailleurs souvent réparés à l’électrode enrobée ou au MAG, par des équipes qui appliquent la même exigence à une échelle plus robuste.
Se protéger de l’arc : yeux, peau et voies respiratoires
L’arc électrique émet un rayonnement ultraviolet et infrarouge intense. Quelques secondes sans protection suffisent à provoquer un « coup d’arc », une inflammation douloureuse de la cornée qui se déclare souvent plusieurs heures après l’exposition. Le masque de soudage, idéalement à cristaux liquides à teinte automatique, se règle généralement entre les teintes 9 et 13 selon l’intensité. Les personnes à proximité doivent elles aussi être protégées, par un écran ou une distance suffisante.
La peau brûle comme sous un soleil violent : manches longues en coton épais ou en cuir, gants de soudeur à manchette, chaussures fermées. Les tissus synthétiques sont à proscrire, car une projection les fait fondre sur la peau.
Les fumées de soudage méritent une attention particulière. Le Centre international de recherche sur le cancer les classe comme cancérogènes pour l’homme depuis 2017. Concrètement, on soude dans un local bien aéré, la tête hors du panache, et on utilise une aspiration à la source dès que le travail devient régulier. Souder de l’acier galvanisé ou peint dégage des vapeurs particulièrement irritantes : mieux vaut décaper la zone avant. En cas de gêne respiratoire, d’irritation oculaire persistante ou de doute, un avis médical s’impose.
Le risque électrique et l’incendie complètent la liste : câbles en bon état, mains et gants secs, aucune matière inflammable dans un rayon de plusieurs mètres et un extincteur à portée de main.
Porosités, caniveaux, manque de pénétration : reconnaître les défauts
Un cordon parle de la façon dont il a été fait. Savoir identifier ses défauts permet d’ajuster le réglage ou le geste dès la passe suivante.
| Défaut observé | Cause probable | Correction |
|---|---|---|
| Trous ou bulles dans le cordon (porosités) | Métal sale, électrode humide, arc trop long | Nettoyer, stocker les électrodes au sec, raccourcir l’arc |
| Rainure le long du cordon (caniveau) | Intensité trop élevée, avance trop rapide | Baisser l’intensité, marquer un léger temps sur les bords |
| Cordon bombé posé sur la pièce (collage) | Intensité trop faible, vitesse trop lente | Monter l’intensité, avancer plus régulièrement |
| Fissure au refroidissement | Refroidissement brutal, acier à fort carbone | Préchauffer, laisser refroidir à l’air calme, choisir une électrode adaptée |
| Laitier piégé entre deux passes | Laitier mal retiré avant la passe suivante | Piquer et brosser soigneusement chaque passe |
Un test simple sur une chute : souder deux plats en angle, puis tenter de les casser à l’étau. Si la rupture se produit dans le cordon et révèle une racine mal fondue, la pénétration est insuffisante.
Souder pour créer : l’arc au service des objets d’art
La soudure à l’arc n’appartient pas qu’aux hangars et aux chantiers. Sculpteurs, ferronniers d’art et créateurs d’objets décoratifs s’en servent pour assembler des structures légères, des cercles d’acier ou des armatures que l’on habille ensuite de fils, de bois ou de textile. Pour ces pièces fines, le TIG ou une électrode de petit diamètre à faible intensité permettent des points discrets, faciles à reprendre à la lime. Dans les ateliers où l’on fabrique des armatures circulaires, par exemple le cerclage métallique d’un attrape-rêve, la précision du point de soudure conditionne la tenue de l’objet et une part de la joie de celui qui le reçoit. Le même métal que l’on soude pour porter un moteur devient alors support de décoration, et le soin apporté au cordon se lit autant dans l’esthétique que dans la solidité.
Pour qui découvre le procédé, ce type de petit projet constitue d’ailleurs un excellent terrain d’entraînement : les pièces sont peu coûteuses, les erreurs se voient immédiatement et la maîtrise de l’intensité sur une faible épaisseur forme la main mieux que de longues séances sur de l’acier épais.
Quelle différence entre soudure à l’arc et soudure au chalumeau ?
Le chalumeau chauffe le métal avec une flamme issue d’un mélange de gaz, souvent oxygène et acétylène. L’arc concentre une énergie électrique sur une zone beaucoup plus petite, ce qui fond le métal plus vite et déforme moins la pièce. Le chalumeau reste apprécié pour le brasage, le chauffage avant pliage ou certains travaux de plomberie.
Peut-on apprendre la soudure à l’arc seul à la maison ?
Oui pour des travaux simples sur acier, à condition de s’équiper correctement et de souder dans un endroit ventilé, dégagé de tout produit inflammable. Quelques heures sur des chutes de tôle valent mieux qu’une lecture prolongée. Une initiation en atelier partagé ou en formation courte accélère nettement la progression et corrige les mauvaises postures dès le départ.
Un poste à l’arc fonctionne-t-il sur une prise domestique de 16 A ?
La plupart des postes inverter grand public sont conçus pour une prise 230 V de 16 A et soudent sans difficulté avec des électrodes de 2,5 mm. Au-delà, avec des électrodes de 3,2 mm à forte intensité, le disjoncteur peut sauter. Il faut aussi éviter les rallonges longues et fines, qui font chuter la tension.
Pourquoi l’électrode colle-t-elle à la pièce à l’amorçage ?
L’intensité est souvent trop faible pour le diamètre utilisé, ou le geste d’amorçage est trop appuyé. Monter de 10 à 15 ampères, gratter l’électrode comme une allumette puis la relever légèrement règle le problème dans la majorité des cas. Une électrode humide colle aussi davantage : elle se conserve au sec.
La soudure à l’arc est-elle utilisée sur les avions ?
Elle l’est sur certaines pièces, surtout en acier et en titane : bâtis moteur, échappements, structures tubulaires d’avions légers, outillages. Le TIG domine dans ce domaine pour sa précision. Les cellules d’avions de ligne en aluminium sont en revanche majoritairement assemblées par rivetage, et toute soudure sur une pièce d’aéronef relève d’opérateurs qualifiés et de procédures approuvées.

